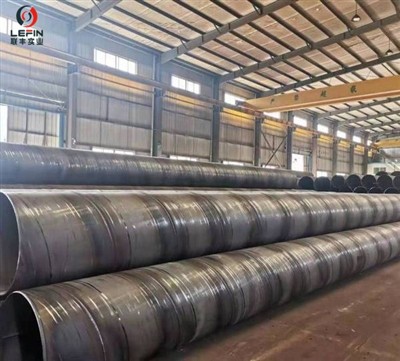
1. 구부러지는 이유: 모든 것이 하나로 귀결됩니다.
굽힘의 본질은 "내부 응력의 고르지 못한 분포 + 외부 힘/열 효과의 비대칭"입니다. 파이프 성형, 용접 및 열처리 과정에서 어떤 단계에서든 원주 방향 또는 세로 방향의 온도 구배, 변형 차이 또는 미세 구조 차이가 있으면 파이프 내부에 비대칭 잔류 응력이 남게 됩니다. 응력이 풀리면 파이프는 응력이 덜한 측면으로 구부러집니다.
다음과 같이 생각할 수 있습니다. 파이프 벽의 "측면"이 다르게 수축/변형됩니다. 한쪽이 다른 쪽보다 빨리 건조되는 젖은 판자와 같습니다. 건조되면 자연스럽게 컬이 생깁니다.
II. 어떤 생산 단계가 잘못되었나요(각 단계를 하나씩 식별)?
| 단계 | 일반적인 원인 | 손짓 |
| 원자재 | 판 압연으로 인한 잔류 응력은 해제되지 않았습니다. 조성 분리(불균일한 C, Mn); | 측면 벽 두께 차이 파이프로 성형한 후 응력이 풀리고 파이프 전체가 자연스럽게 구부러집니다. |
| 성형(우선순위) | 성형 롤 마모, 고르지 못한 가압력, 금형 중심선 이탈; 풀림 장력이 부족하고 공급 가이드 플레이트가 기울어져 강철 스트립이 비스듬히 성형 영역으로 들어가게 됩니다. 불충분한 사전 굴곡, 불합리한 JCO 간격/다이 오프닝 | 파이프 빌렛 양쪽의 고르지 못한 확장, 첫 번째 패스에서 누적 굽힘 편차, 심한 경우 나선형 비틀림 변형이 발생할 수 있습니다. |
| 용접(가장 두드러짐) | 집중된 열 입력을 통한 단면- 용접, 용접 이음매의 냉각 수축이 모재의 냉각 수축보다 훨씬 크고, 파이프가 용접 이음매 방향으로 구부러집니다(예: "용접 굽힘"). 양면 용접의 양면에 불균일한 열 입력; "리브 효과"를 형성하는 내부 및 외부 용접 이음새의 비대칭 초과 높이; 파이프 끝 용접 변형의 불일치로 인해 끝이 말려짐 |
용접 이음매를 향한 방향 굽힘 |
| 열처리/냉각 | 국소 수냉(국부 물 분사를 통한 수동 열 검사 등), 상/하/좌/우 온도 차이가 큼 | 열차 → 열응력 → 전체 굽힘 |
| 리밍/수압 | 부적절한 리밍 매개변수, 고르지 못한 축방향 변형율; 수압 테스트 후 잔류 응력 재분포 | 잠재적인 굽힘 노출 또는 새로운 변형 발생 |
| 교정 자체 | 교정 롤러의 정렬 불량 또는 심한 마모, 세 롤러 사이의 압력 불일치, 롤러 사이의 거리가 너무 먼 경우 | 더 곧게 펴기 → 더 많이 굽힘/끝 굽힘/국소적 비-원형률 |
| 직경 제어 기계 | 신뢰할 수 없는 장비 교정, 부적절한 조립 및 조정 | 라인 출력 직후 과도한 벤딩 발생 |
| 리프팅/스태킹 | 긴 파이프에 대한 지지 지점 부족(리프팅 지점 적음), 과도한 적층 레이어 |
무게로 인해 중력으로 인해 플라스틱이 휘어짐(외부 원인) |
업계 합의를 보충하기 위해: 생산 라인의 거의 모든 롤러가 직선으로 완벽하게 정렬될 수 없다는 사실로 인해 긴 파이프의 롤러 배열에서 작은 편차가 명백한 굽힘으로 증폭될 가능성이 더 높습니다. - 이는 직경이 크고 긴 파이프의 굽힘에 대한 고유한 증폭 요소이며- 후속 직선화 계획에 롤 간격과 롤 수를 추가하는 이유이기도 합니다.
III. 방지 방법(예방 우선, 전체-체인 제어)
- 원천: 플레이트 스트립의 잔류 응력과 벽 두께의 균일성을 제어하고 공급 전에 측면 벽 두께 차이를 검사합니다.
- 형성: 금형 정렬 및 롤러 시스템의 정확성을 보장하고 충분한 사전 굽힘, 합리적인 JCO 매개변수, 안정적인 풀림 장력 및 공급 편차가 없는지 확인합니다.
- 용접: 내부 및 외부 측면의 열 입력 대칭을 제어하고, 용접 이음새의 충분한 어닐링 처리를 보장합니다(부족한 어닐링은 냉각 후 용접 이음새와 동일한 방향으로 구부러지는 용접 이음매 측면에 잔류 열 응력을 초래합니다). 균일한 용접 이음매 높이를 보장합니다.
- 냉각/열처리: 국부적인 급속 냉각을 피하고, 동일 가열 시 온도차를 15도 이내로 유지하며, 냉각대에서 균일한 풍속을 보장합니다.
- 교정 기계 유지 관리: 교정 롤러를 적시에 교체하고 세 롤러의 압력과 롤러 각도를 일관되게 유지하십시오.
- 공들여 나열한 것: 성형/용접 롤러의 수와 간격을 늘려 롤러 라인의 누적 편차를 상쇄합니다.
- 기호 논리학: 호이스팅용 지지점을 여러 개 사용(2개 이상의 지지점인 긴 파이프)하고, 적층층을 조절하여 깔끔하게 보관합니다.