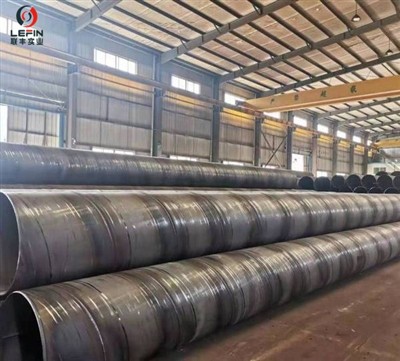
강철 튜브의 핫 롤링 및 열처리의 정의 및 차이
1. 강관의 뜨거운 롤링
정의:
핫 롤링은 빌릿이 재결정 화 온도 (보통 1100도 이상) 이상으로 소성 변형되는 공정이며, 강관의 모양과 크기는 가열 된 빌릿을 롤링 밀을 여러 번 굴리면 점차 형성됩니다. 핵심 목적은 파이프에 빌릿을 형성하면서 재료의 기계적 특성을 향상시키는 것입니다.
주요 링크 :
• 원료 준비 : 빌릿을 선택하고 표면을 자르고 청소하십시오.
• 가열 : 소성을 향상시키기 위해 빌렛을 1100 ~ 1250 도로 가열합니다.
• 천공 : 중공 모세관은 마이 터 롤링 또는 압력 천공에 의해 형성됩니다.
• 롤링 : 연속 롤링 밀 또는 3 높이의 롤링 밀을 사용하여 튜브 벽을 확장하고 줄여 예비 튜브를 형성합니다.
크기 및 냉각 : 최종 크기는 사이징 기계에 의해 제어되고, 빠른 냉각으로 조직을 안정화시킵니다.
특징:
• 높은 생산 효율성 : 오일 파이프 라인, 구조 파이프 등과 같은 대량 생산에 적합합니다.
• 낮은 차원 정확도 : 열 팽창과 냉의 수축은 더 넓은 공차 (± 1.5% 벽 두께)를 초래합니다.
• 기계적 특성 향상 : 정제 곡물, 주조 결함을 제거하지만 산화물 및 내부 스트레스로 남아있을 수 있습니다.
2. 강관의 열처리
정의:
열처리는 강 파이프의 강도, 강인성 또는 부식 저항을 최적화하기 위해 어닐링, 정규화, 담금질 + 템퍼링 등을 포함하여 가열, 유지 및 냉각을 통해 강 파이프 내부의 금속 구조 및 특성을 변경하는 과정입니다.
주요 링크 :
• 어닐링 : 임계 온도 이상을 가열 한 후 느린 냉각을 위해 차가운 작업 경화 또는 내부 응력을 제거하고 가소성을 향상시킵니다 (예 : 콜드 드로잉 후 어닐링).
• 정규화 : 가열 후 공기 냉각, 정제 곡물 및 강도 증가, 종종 중간 탄소강 및 저 합금강에 사용됩니다.
• 담금질 + 템퍼링 : 경도와 내마모성을 향상시키기 위해 빠른 냉각 (물 또는 오일) 후 저온 템퍼링 (기계 부품 용 튜브).
• 솔루션 처리 : 고온 가열 후 급격한 냉각, 균일 한 조직 (예 : 스테인레스 강 파이프 부식 방지).
특징:
• 유연한 공정 : 강관의 사용에 따라 다른 공정을 선택합니다 (예 : 오일 파이프가 템퍼링 처리가 필요합니다. 보일러 튜브는 정상화해야합니다).
• 성능 최적화 : 인장 강도를 크게 향상시킵니다 (예 : 50%이상 증가 함), 피로 저항 등.
• 엄격한 제어 : 압도 또는 변형을 피하기 위해 온도와 시간의 정확한 제어가 필요합니다.
생산 공정에서 링크의 위치
1. 핫 롤링 링크 :
• 시퀀스 : 원료 준비 → 가열 → 천공 → 롤링 → 사이징 → 냉각 → 교정 → 검사.
• 기능 : 강관의 기본 형성을 완료하고 처음에는 재료의 밀도를 향상시킵니다.
2. 열처리 링크 :
• 시퀀스 : 롤링 또는 콜드 드로잉 후 → 어닐링/정규화/담금질 → 마무리 → 테스트.
• 예 :
◦ 콜드 롤링 후 콜드로 묶인 완벽한 강철 파이프가 어닐링되어 작업 경화를 제거합니다.
◦ 고온 강도를 향상시키기 위해 핫 롤링 후 고압 보일러 튜브를 정규화해야합니다.
요약
핫 롤링은 강 파이프 형성의 핵심 공정으로 크기 및 기본 특성에 직접 영향을 미치며 일반적으로 롤링 및 사이징 단계에서 수행됩니다.
• 열처리는 성능 최적화의 핵심 단계이며, 차가운 튜브에 대한 어닐링 및 기계 부품 튜브의 켄칭과 같이 필요에 따라 롤링 또는 냉간 작동 후에 수행됩니다.
• 두 사람은 서로를 보완합니다. 핫 롤링은 강 파이프 구조의 기초를 놓고 열처리는 특정 기능적 특성을 제공합니다. 실제 생산에서 강관의 사용 (예 : 유체 및 기계적 압력 전달)에 따라 공정을 유연하게 결합해야합니다.