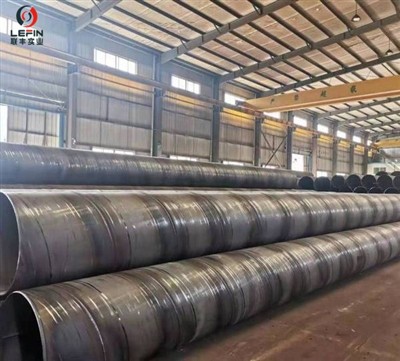
다음은 자세한 비교입니다ERW (전기 저항 용접), LSAW (세로 침수 아크 용접), 그리고ssaw (나선형 수중 아크 용접)파이프, 제조 공정, 응용 프로그램 및 주요 차이점에 중점을 둔 파이프 :
1
ERW (전기 저항 용접) 파이프

프로세스:
- 강철 스트립 (코일)은 냉간 형태로 원통형 모양으로 형성됩니다.
- 세로 이음새는 용접되어 있습니다전기 저항 열(필러 금속 없음). 전류는 가장자리를 통해 흐르고 금속을 융합하기 위해 열을 발생시킵니다.
- 후원 후 열처리 (PWHT)는 종종 잔류 응력을 완화하기 위해 적용됩니다.
기본 정보:
이음새 방향: 직선형 이음새.
외부 직경: 일반적으로 중소형 직경 (최대 24 인치).
벽 두께: 일반적으로 LSAW/SSAW에 비해 얇은 벽.
표면: 최소 용접 구슬로 매끄럽습니다.
프로:
- 대량 생산에 대한 비용 효율성.
- 저 압력 응용 (예 : 물, 가스, 구조적 사용)에 적합합니다.
- 필러 재료가 필요하지 않습니다.
단점:
- 더 작은 직경과 저압 내성으로 제한됩니다.
- 용접 무결성은 전기 접촉에 의존하기 때문에 달라질 수 있습니다.
응용 프로그램:
배관, 펜싱, 스캐 폴딩, 저압 오일/가스 파이프 라인.
2
LSAW (세로 침수 아크 용접) 파이프

프로세스:
- 강철 판은 원통형 모양으로 구부러집니다 (Uoe 형성 :u-ing, o-ing, 확장).
- A 단일 세로 이음새필러 와이어 및 플럭스로 잠수적인 아크 용접 (톱)을 사용하여 용접됩니다.
- 용접은에서 수행됩니다내부와 외부견고성을위한 파이프의.
기본 정보:
이음새 방향: 직선형 이음새.
외부 직경: 큰 직경 (20-60 인치 이상).
벽 두께: 두꺼운 벽 (고압 적용에 적합).
힘: 플레이트 재료 및 양면 용접으로 인한 우수한 기계적 특성.
프로:
- 높은 강도 및 압력 저항.
- 중요한 응용 분야 (예 : 해외 파이프 라인, 고압 오일/가스)에 이상적입니다.
- 자동화 된 톱 공정을 갖춘 일관된 용접 품질.
단점:
- 플레이트 기반 제조로 인한 비용이 더 높습니다.
- 직경 조정의 유연성이 제한되어 있습니다.
응용 프로그램:
장거리 석유/가스 전송, 해외 파이프 라인, 구조 말뚝.
3
SSAW (나선형 수중 아크 용접) 파이프

프로세스:
- 강철 코일은 나선적으로 (나선형으로) 각도 (15도 –25도)로 원통형 모양으로 감겨 있습니다.
- 그만큼연속 나선형 이음새양쪽에 잠긴 아크 용접 (SAW)을 사용하여 용접됩니다.
기본 정보:
이음새 방향: 나선형/헬리컬 솔기.
외부 직경: 중간 내지 큰 직경 (20-120 인치).
벽 두께: ERW보다 두꺼운 벽이지만 일반적으로 LSAW보다 얇습니다.
유연성: 와인딩 각도를 변경하여 직경을 조정하기가 더 쉽습니다.
프로:
- 큰 직경에 대한 비용 효율적입니다.
- 나선 용접으로 인한 균형 잡힌 강도는 응력을 고르게 분배합니다.
- 고르지 않은 지형 (유연한 설치)에 적합합니다.
단점:
- 나선형 용접은 잔류 응력을 만들 수 있습니다.
- 표면 마감은 LSAW에 비해 거칠다.
응용 프로그램:
수송, 말뚝, 저압 오일/가스 파이프 라인.
4
주요 차이점 요약
| 측면 | erw | LSAW | ssaw |
|---|---|---|---|
| 이음새 유형 | 직선 종 방향 | 직선 종 방향 | 나선형/헬리컬 |
| 재료 | 코일 스틸 스트립 | 강판 | 코일 스틸 스트립 |
| 지름 | 중소형 | 크기가 큰 | 중간에서 매우 큰 |
| 압력 | 낮은 미디어 | 높은 | 중간에서 높이 |
| 비용 | 낮은 | 높은 | 보통의 |
| 응용 프로그램 | 비 임계/저압 | 비판적/고압 | 물, 말뚝, 중간 압력 |
요약하면 ERW, LSAW 및 SSAW 파이프 간의 선택은 압력 요구, 직경 요구 및 비용 고려 사항을 포함한 프로젝트의 특정 요구 사항에 따라 다릅니다. 각 유형은 고유 한 장점을 제공하며 다양한 응용 프로그램에 적합합니다.